



บ้าน · ข่าว · ข่าวอุตสาหกรรม · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
ข่าวอุตสาหกรรม
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19ก่อนที่เม็ดพลาสติกเม็ดเดียวจะเข้าสู่เครื่องอัดขึ้นรูป ส่วนประกอบภายในรถยนต์ เช่น กรอบแผงหน้าปัด ได้รับการออกแบบเครื่องมือและการเอาใจใส่ในการตัดเฉือนประมาณสี่ร้อยชั่วโมงแล้ว แม่พิมพ์จะตัดสินใจทุกอย่างในส่วนปลายน้ำ: รอบเวลา ความเสถียรของมิติ รูปลักษณ์ของพื้นผิว และความน่าเชื่อถือในการประกอบที่มีปริมาณมาก บทความนี้ติดตามห่วงโซ่ทั้งหมด ตั้งแต่การตรวจสอบ CAD ครั้งแรกไปจนถึงการทดลองช็อตที่เผยแพร่เครื่องมือสำหรับการผลิต
วิธีการผลิตแม่พิมพ์ฉีดชิ้นส่วนพลาสติกภายในยานยนต์: ลำดับ
แม่พิมพ์ภายในทุกชิ้นโดยไม่คำนึงถึงโปรแกรมของยานพาหนะ จะทำตามลำดับเดียวกัน: การตรวจสอบการออกแบบชิ้นส่วน เค้าโครงแม่พิมพ์ การเตรียมเหล็ก การตัดเฉือน CNC และ EDM ม้านั่งและการประกอบ การขัดเงาและการสร้างพื้นผิว จากนั้นการทดลองและการปล่อยขนาด คำสั่งซื้อนี้ไม่ใช่ทางเลือก แต่ละขั้นตอนจะสร้างขึ้นจากขั้นตอนก่อนหน้า
แม่พิมพ์ภายในขนาดใหญ่เช่น แม่พิมพ์ฉีดเฟรมแผงหน้าปัด โดยทั่วไปจะใช้เวลาสิบสองถึงสิบแปดสัปดาห์ตั้งแต่เริ่มต้นการออกแบบไปจนถึงการผลิตชิ้นส่วนแรก ส่วนประกอบที่มีขนาดเล็ก เช่น ขายึดคันเกียร์หรือฝาครอบลำโพง สามารถจัดส่งได้ภายในแปดถึงสิบสัปดาห์
 ขายส่ง แม่พิมพ์ฉีดเฟรมแผงหน้าปัด ซัพพลายเออร์ บริษัท ผู้ส่งออก Fanze T&M (Jiashan) Co., Ltd. คือผู้จำหน่ายแม่พิมพ์ฉีดเฟรมแผงหน้าปัดจีนขายส่ง บริษัท ผู้ส่งออก สายผลิตภัณฑ์นี้ครอบคลุม... ดูผลิตภัณฑ์ →
| เวที | กิจกรรมที่สำคัญ | ระยะเวลาปกติ |
|---|---|---|
| ทบทวนการออกแบบและ DFM | มุมร่าง ตำแหน่งประตู การหดตัว ความหนาของผนัง | 1-2 สัปดาห์ |
| เค้าโครงแม่พิมพ์และการออกแบบรายละเอียด | วงจรทำความเย็น, ตัวเลื่อน, ตัวยก, ระบบดีดตัวออก | 1-2 สัปดาห์ |
| การเตรียมเหล็กและการตัดเฉือนหยาบ | การจัดหาเพลท, การกัดหยาบ | 2–3 สัปดาห์ |
| เสร็จสิ้นการตัดเฉือนและ EDM | การตกแต่งช่อง 3D, มุมภายในที่คมชัด, เม็ดมีด | 3–4 สัปดาห์ |
| การกลึง การขัดเงา และการสร้างพื้นผิว | ข้อต่อฟิตติ้ง, การขัดเงา SPI, การกัดเกรนด้วยสารเคมี | 1-2 สัปดาห์ |
| ทดลอง ดัดแปลง และเผยแพร่ | หน้าต่างกระบวนการ การตรวจสอบ CMM ชิ้นส่วนการผลิตเริ่มต้น | 1–3 สัปดาห์ |
การออกแบบเพื่อการผลิตเริ่มต้นด้วยรูปทรงของชิ้นส่วน
ไม่สามารถสร้างแม่พิมพ์จากการวาดชิ้นส่วนเพียงอย่างเดียวได้ ขั้นแรกทีมงานเครื่องมือดำเนินการตรวจสอบการออกแบบเพื่อการผลิต โดยตรวจสอบมุมร่าง ความสม่ำเสมอของความหนาของผนัง ตำแหน่งเกต และจุดดีดออก ชิ้นส่วนภายในเป็นสิ่งที่ไม่น่าให้อภัย: ผนังแนวตั้งที่ยังไม่ได้ร่างอาจทำให้การดีดออกเป็นไปไม่ได้ ส่วนที่หนาเฉพาะจุดอาจทำให้เกิดรอยยุบ และประตูที่วางไม่ดีอาจทำให้รอยเชื่อมหลุดออกไปตรงจุดที่ลูกค้ามองเห็นได้ เฟส DFM ควรล็อคขนาดเหล็กแม่พิมพ์ โครงร่างทางวิ่งร้อน และรอบเวลาเป้าหมาย การตัดสินใจเลือกวัสดุและรูปทรงมีรายละเอียดเพิ่มเติมในคำแนะนำของเรา หลักการออกแบบแม่พิมพ์ฉีดชิ้นส่วนพลาสติกภายในรถยนต์และการเลือกใช้วัสดุ .
เกท รันเนอร์ และเลย์เอาต์การระบายความร้อน
ระบบฮอทรันเนอร์เป็นมาตรฐานในเครื่องมือภายในรถยนต์ เนื่องจากช่วยให้สามารถกำหนดประตูได้หลายจุดอย่างแม่นยำ ขณะเดียวกันก็กำจัดโคลด์รันเนอร์ออกจากชิ้นส่วนที่ขึ้นรูป การระบายความร้อนก็มีความสำคัญไม่แพ้กัน โดยทั่วไปช่องจะมีเส้นผ่านศูนย์กลาง 8 ถึง 12 มม. ซึ่งอยู่ห่างจากผนังช่องประมาณสองช่อง รูปแบบการระบายความร้อนที่สมดุลช่วยลดระยะเวลาวงจรและป้องกันการบิดงอของชิ้นส่วนที่ยาว เช่น แม่พิมพ์ฉีดผู้ให้บริการกองกลาง โดยที่การระบายความร้อนที่ไม่สม่ำเสมอส่งผลให้เกิดการบิดตัวและการโค้งงอโดยตรง
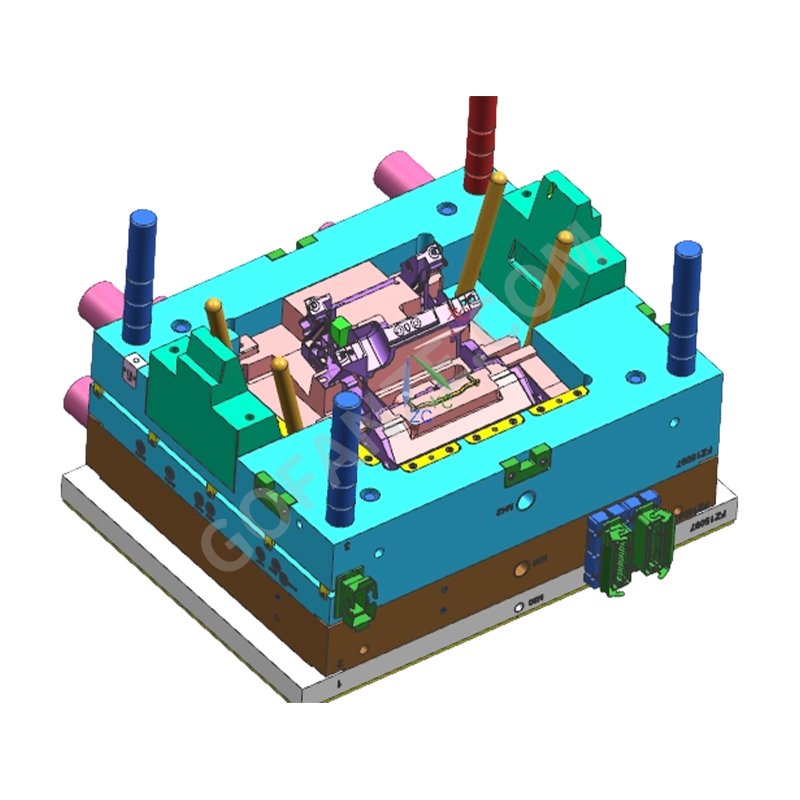 ขายส่ง ผู้จำหน่ายแม่พิมพ์ฉีดแบบกองซ้อนศูนย์, บริษัท, ผู้ส่งออก Fanze T&M (Jiashan) Co., Ltd. เป็นซัพพลายเออร์แม่พิมพ์ฉีดกองซ้อนศูนย์ขายส่งจีน บริษัท ผู้ส่งออก Bra คอนโซลกลาง... ดูผลิตภัณฑ์ →
สไลด์ ตัวช่วยยก และการดำเนินการภายใน
แม่พิมพ์ภายในที่ทันสมัยไม่ค่อยเปิดออกเป็นเครื่องมือสองแผ่นง่ายๆ รอยตัดบนชิ้นส่วน — คลิปยึด ตัวยึดแบบ snap-fit บานเกล็ดระบายอากาศ และกลไกกล่องกันกระแทก — ต้องใช้ตัวเลื่อนและตัวยก สไลด์จะเคลื่อนที่ตั้งฉากกับทิศทางการเปิด โดยขับเคลื่อนด้วยหมุดที่ทำมุมหรือกระบอกไฮดรอลิก ลิฟเตอร์จะจัดการกับรอยตัดภายในและปล่อยชิ้นส่วนขณะที่ระบบอีเจ็คเตอร์เคลื่อนที่ จำนวนการดำเนินการไม่เพียงส่งผลต่อราคาเครื่องมือเท่านั้น แต่ยังส่งผลต่อกำหนดการบำรุงรักษาด้วย เนื่องจากส่วนประกอบที่เคลื่อนไหวทุกชิ้นอาจเป็นสาเหตุให้เกิดการวาบไฟหรือการสึกหรอได้
การเลือกเหล็กเป็นตัวกำหนดอายุการใช้งานของเครื่องมือและคุณภาพพื้นผิว
แม่พิมพ์ภายในรถยนต์ใช้แคมเปญการผลิตที่ยาวนาน ดังนั้นจึงมีการเลือกใช้เหล็กแม่พิมพ์ก่อนที่จะเริ่มการตัด เหล็กประเภท P20 ชุบแข็งล่วงหน้าที่ประมาณ 36–40 HRC นั้นเป็นเรื่องปกติสำหรับการวิ่งระยะสั้นและปานกลาง ในขณะที่ H13 ชุบแข็งที่ 48–52 HRC นั้นมีไว้สำหรับเครื่องมือปริมาณมากหรือเรซินที่เติมแก้ว สำหรับฟันผุที่ต้องยอมรับการกัดลายเกรนละเอียดหรือการขัดเงากระจก แนะนำให้ใช้เหล็กกล้าเครื่องมือประเภทสเตนเลส เนื่องจากทนทานต่อการกัดกร่อนจากน้ำหล่อเย็นและก๊าซขึ้นรูป
เหล็กโพรงสำหรับพื้นผิวคลาส A
ด้านที่มองเห็นได้ของชิ้นส่วน — แผงที่คนขับมองเห็นใต้กระจกหน้ารถหรือบนคอนโซล — ถูกสร้างขึ้นจากเหล็กโพรง พื้นผิวนั้นจำเป็นต้องมีเกรดการขัดเงาที่กำหนดไว้ ซึ่งโดยปกติคือ SPI A-2 หรือละเอียดกว่า ก่อนที่จะใช้พื้นผิวที่มีเม็ดสารเคมี ความพรุนหรือรอยเจียรในช่องจะเกิดขึ้นซ้ำกับทุกส่วนที่ขึ้นรูป
แกนเหล็กและส่วนประกอบสึกหรอ
ครึ่งหนึ่งของแกนกลางของแม่พิมพ์มีรูปทรงภายใน ได้แก่ โครง ส่วนที่นูน และจุดยึด ด้านนี้ใช้แรงดีดออกมากกว่าและมองเห็นการสัมผัสกับส่วนประกอบที่เคลื่อนไหวได้มากที่สุด เม็ดมีดที่ทนทานต่อการสึกหรอและแผ่นกันสึกแบบแข็งจะถูกวางไว้ทุกที่ที่เหล็กเลื่อนมาบรรจบกับเหล็ก และนั่นคือจุดที่ทีมบำรุงรักษาจะดูแลเป็นอันดับแรกหลังจากที่เครื่องมือทำงานหลายแสนรอบ
การตัดเฉือนแกนและช่องอย่างแม่นยำ
การตัดเฉือนเริ่มต้นด้วยการกัดหยาบเพื่อเอาวัสดุส่วนใหญ่ออก จากนั้นจึงเคลื่อนไปสู่การเก็บผิวละเอียดพื้นผิว 3 มิติด้วยความเร็วสูง กระบวนการตัดเฉือน 3 กระบวนการอธิบายถึงคุณสมบัติของแม่พิมพ์ภายในเกือบทั้งหมด
| กระบวนการ | การใช้งานทั่วไปในการทำแม่พิมพ์ภายใน | ความแข็งแกร่งทางเรขาคณิต |
|---|---|---|
| การกัดซีเอ็นซี | โพรง คอร์ และตัวสไลด์แบบ 3 มิติ | พื้นผิวรูปทรงอิสระในเหล็กเทกอง |
| ซิงค์เกอร์ EDM | ฐานซี่โครง มุมสี่เหลี่ยม โพรงที่มีพื้นผิว | มุมภายในแหลมคมที่เครื่องตัดไม่สามารถเข้าถึงได้ |
| ไวร์อีดีเอ็ม | ใส่ช่องว่าง รูดีดตัวออก ช่องเกต | โปรไฟล์ที่มีความแม่นยำในแนวตรง |
ในระหว่างการตัดอิเล็กโทรดและการตกแต่ง EDM รูปทรงของชิ้นส่วนจะถูกถ่ายโอนไปยังเหล็กชุบแข็งที่มีระดับความสามารถในการทำซ้ำซึ่งการตัดด้วยกลไกเพียงอย่างเดียวไม่สามารถให้ได้ กองบานเกล็ดชั้นดีของอัน แม่พิมพ์ฉีดชิ้นส่วนพลาสติกช่องระบายอากาศเครื่องปรับอากาศรถยนต์ ตัวอย่างเช่น โดยปกติจะขัดผิวด้วย EDM เนื่องจากช่องใบมีดแคบเกินไปสำหรับดอกเอ็นมิลล์ และคมเกินไปสำหรับช่องขัดเงาแบบปกติ
 ขายส่ง ผู้จัดจำหน่ายแม่พิมพ์ฉีดพลาสติกช่องระบายอากาศเครื่องปรับอากาศรถยนต์ Fanze T&M (Jiashan) Co., Ltd. คือจีนขายส่งยานยนต์เครื่องปรับอากาศ Vent ชิ้นส่วนพลาสติกฉีดแม่พิมพ์ซัพพลายเออร์ บริษัท ส่งออก... ดูผลิตภัณฑ์ →
การประกอบ ม้านั่ง และการรักษาพื้นผิว
ม้านั่งคือจุดที่ส่วนประกอบที่กลึงกลายเป็นเครื่องมือที่ใช้งานได้ ช่างประกอบจะจับคู่แกนและช่อง ตั้งค่าระยะห่างของสไลด์ จัดหมุดอีเจ็คเตอร์ และปรับเส้นแยกจนกระทั่งปิดโดยไม่ดูไม่ตรงกัน ในส่วนภายใน แม้กระทั่งขั้นแยกจากกัน 0.05 มม ก็เพียงพอที่จะสร้างข้อร้องเรียนบนแผงที่อยู่ในมุมมองธรรมดา
หลังจากติดตั้งแล้ว ช่องจะถูกขัดให้ได้เกรด SPI ที่ระบุ และเมื่อจำเป็น จะถูกกัดด้วยสารเคมีเพื่อสร้างลายหนังหรือพื้นผิวที่แปรง พื้นผิวเสร็จสิ้นหลังจากการขัดเงา เนื่องจากกระบวนการแกะสลักจะปรับเปลี่ยนเฉพาะชั้นบนสุดของเหล็กเท่านั้น การผสมผสานระหว่างการขัดเงาและการกัดกรดช่วยให้การตกแต่งภายในดูสม่ำเสมอกับชิ้นส่วนที่ขึ้นรูปนับพันชิ้น
การทดลองแม่พิมพ์ การตรวจสอบมิติ และการปล่อย
แม่พิมพ์ที่เสร็จแล้วจะถูกติดตั้งบนเครื่องฉีดขึ้นรูปแบบการผลิตเพื่อทดลอง อุณหภูมิหลอมละลาย ความเร็วการฉีด ความดันในการคงตัว และเวลาในการทำความเย็นจะแปรผันในลักษณะที่มีการควบคุม เพื่อค้นหาหน้าต่างกระบวนการที่ให้น้ำหนักชิ้นส่วนสม่ำเสมอ ไม่มีช็อตสั้น และไม่มีแฟลช การทดลองช็อตสั้นด้วยเรซินจริงจะแสดงด้านหน้าของการไหล และยืนยันพฤติกรรมของประตูและช่องระบายอากาศ ก่อนที่จะประเมินช็อตเต็ม
ชิ้นส่วนทดลองทุกชิ้นจะวัดโดยเทียบกับโมเดล CAD โดยปกติจะใช้ CMM หรือการสแกนด้วยแสงสีขาว จุดยึดภายในมักจะมีความคลาดเคลื่อนของ ±0.05 มม. หรือเข้มงวดกว่า เนื่องจากชิ้นส่วนจะต้องจับคู่กับส่วนประกอบข้างเคียงภายใต้ลำดับการประกอบคงที่ เมื่อขนาดที่สำคัญยังคงมีเสถียรภาพตลอดการทำงานติดต่อกัน แม่พิมพ์จะได้รับการอนุมัติสำหรับการผลิตแบบอนุกรม
สำหรับผู้ซื้อที่กำลังประเมินเครื่องมือแดชบอร์ด เกณฑ์การยอมรับที่อธิบายไว้ในคำแนะนำของเรา การเลือกแม่พิมพ์ฉีดพลาสติกภายในรถยนต์สำหรับโปรแกรมแดชบอร์ด อธิบายสิ่งที่ต้องตรวจสอบในส่วนทดลอง ตั้งแต่การกระจายความหนาของผนังไปจนถึงคุณภาพพื้นผิว
สิ่งที่ซัพพลายเออร์แม่พิมพ์ควรนำมาในโครงการตกแต่งภายใน
แม่พิมพ์ภายในไม่ใช่สินค้าโภคภัณฑ์ เป็นสินทรัพย์ที่มีอายุยืนยาวซึ่งกำหนดต้นทุนชิ้นส่วนเป็นเวลาหลายปี ซัพพลายเออร์ควรจะสามารถสาธิตได้ การรับรอง IATF 16949 การตัดเฉือนภายในองค์กรด้วย CNC, EDM และความสามารถในการตัดลวด และประสบการณ์เชิงปฏิบัติในส่วนประกอบประเภทเดียวกัน Fanze T&M ซึ่งเป็นผู้สร้างแม่พิมพ์และช่างปั้นที่ดำเนินงานมาตั้งแต่ปี 2005 ในเมืองเจียซาน ประเทศจีน ได้รวมโครงสร้างนั้นไว้อย่างชัดเจน: การทบทวนการพัฒนาผลิตภัณฑ์ การออกแบบแม่พิมพ์ การผลิตแม่พิมพ์ การฉีดขึ้นรูป และการพิมพ์และประกอบหลังการขึ้นรูปในโรงงานแห่งเดียว การรวมกันดังกล่าวจะทำให้ลูปการแก้ไขสั้นลง เนื่องจากทีมงานที่ตัดคาวิตี้จะทำการทดลองการขึ้นรูปและตรวจดูชิ้นส่วนภายใต้เงื่อนไขการผลิตด้วย
เมื่อเปรียบเทียบซัพพลายเออร์ ให้มองหาชิ้นส่วนอ้างอิงที่ใช้งานอยู่แล้วในตระกูลพลาสติกเดียวกัน — เติม PP สำหรับส่วนรองรับภายในขนาดใหญ่, PC/ABS สำหรับส่วนตกแต่ง, PA66 สำหรับฉากยึดโครงสร้าง — และสำหรับขั้นตอนการปล่อยเอกสารที่ครอบคลุมรายงานขนาด การรับรองวัสดุ และพารามิเตอร์กระบวนการ เครื่องมือที่ได้รับการพิสูจน์ด้วยเรซินที่ผลิตได้จริงนั้นมีค่ามากกว่าเครื่องมือที่ตัดด้วย CNC เป็นไฟล์ CAD เท่านั้น คุณสมบัติสำคัญที่ต้องตรวจสอบคือ:
- การรับรอง IATF 16949 and a documented quality system.
- CNC, EDM และความสามารถในการตัดลวดภายในองค์กร แทนที่จะใช้เครื่องจักรจากภายนอกทั้งหมด
- ชิ้นส่วนอ้างอิงที่ได้รับการพิสูจน์แล้วในตระกูลเรซินเดียวกันและมีความซับซ้อนใกล้เคียงกัน
- ขั้นตอนการเปิดตัวซึ่งรวมถึงรายงานมิติ ใบรับรองวัสดุ และพารามิเตอร์กระบวนการ
สำหรับมุมมองที่กว้างขึ้นว่าการตัดสินใจในการออกแบบชิ้นส่วนและการผลิตมีปฏิสัมพันธ์กันอย่างไร คู่มือฉบับสมบูรณ์สำหรับการออกแบบและการผลิตชิ้นส่วนพลาสติกฉีด เป็นข้อมูลอ้างอิงที่เป็นประโยชน์ในการวางแผนโครงการเบื้องต้น
ตั้งแต่การคำนวณการหดตัวครั้งแรกไปจนถึงรายงานมิติสุดท้าย แม่พิมพ์ฉีดชิ้นส่วนพลาสติกภายในรถยนต์ถูกสร้างขึ้นผ่านห่วงโซ่การควบคุมของการตัดสินใจในการออกแบบ การตัดเฉือน การประกอบ และการตรวจสอบความถูกต้อง แม่พิมพ์จะกำหนดคุณภาพของชิ้นส่วน ก่อนที่สื่อจะปิดตัวลงเป็นครั้งแรกด้วยซ้ำ . ผู้ซื้อที่เข้าใจว่าห่วงโซ่สามารถประเมินเวลารอคอยสินค้าที่เสนอ ท้าทายขั้นตอนกระบวนการที่ขาดหายไป และเลือกซัพพลายเออร์ที่ถือว่าแม่พิมพ์ภายในเป็นระบบการผลิตแทนที่จะเป็นบล็อกเหล็ก
หมวดหมู่
- ข่าวบริษัท(2)
- ข่าวอุตสาหกรรม(20)
หมวดหมู่สินค้า
-
ส่วนประกอบและชิ้นส่วนเครื่องพิมพ์
-
ส่วนประกอบและเครื่องมือพลาสติกสองสี
-
ขั้วต่อพลาสติกแบบหลายทาง
-
ชิ้นส่วนแม่พิมพ์ฉีดพลาสติกแบบเกลียว
-
ชิ้นส่วนฉีดเครื่องใช้ในบ้าน
-
แม่พิมพ์ฉีดเปลือกหุ่นยนต์
-
แม่พิมพ์ฉีด PC โปร่งใสมันวาวสูง
-
แม่พิมพ์ฉีดพลาสติกแฟริ่งรถจักรยานยนต์และตัวถัง
-
แม่พิมพ์ฉีดพลาสติกกองชาร์จ EV
-
ชุดสายไฟรถยนต์
-
แม่พิมพ์ฉีดพลาสติกชิ้นส่วนภายในรถยนต์
แท็กที่เกี่ยวข้อง
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- แม่พิมพ์ฉีดพลาสติกชิ้นส่วนภายในรถยนต์
- ชุดสายไฟรถยนต์
- แม่พิมพ์ฉีดพลาสติกกองชาร์จ EV
- แม่พิมพ์ฉีดพลาสติกแฟริ่งรถจักรยานยนต์และตัวถัง
- แม่พิมพ์ฉีด PC โปร่งใสมันวาวสูง
- แม่พิมพ์ฉีดเปลือกหุ่นยนต์
- ชิ้นส่วนฉีดเครื่องใช้ในบ้าน
- ชิ้นส่วนแม่พิมพ์ฉีดพลาสติกแบบเกลียว
- ขั้วต่อพลาสติกแบบหลายทาง
- ส่วนประกอบและเครื่องมือพลาสติกสองสี
- ส่วนประกอบและชิ้นส่วนเครื่องพิมพ์

